ОБЗОР
Несколько десятилетий назад качество целлюлозы на бумажной фабрике можно было оценить только в лаборатории с использованием ряда стандартных методов испытаний, таких как дренируемость (степень помола), процент неразделенных волокон (щепа по Соммервиллю) и классификация размеров с помощью серии сит (Бауэр-МакНетт). Чтобы оценить прочность целлюлозы, необходимо было выполнить трудоемкий процесс изготовления лабораторных отливок и проведения их разрушающих испытаний. К тому времени, когда все эти тесты были завершены, целлюлоза часто уже превращалась в бумагу, готовую к отправке. Если тенденции к снижению качества целлюлозы не обнаруживались вовремя, приходилось браковать или понижать сортность множества рулонов бумаги, поскольку данные о тенденциях качества не были доступны вовремя для внесения корректировок.
Сегодня ситуация кардинально изменилась. Развитие оперативного тестирования, автоматизированного оборудования для отбора проб и роботизированных тестеров для автономного тестирования как целлюлозы, так и бумаги в сочетании с архиваторами данных, сложными системами управления и новыми методами искусственного интеллекта предоставило отрасли мощные инструменты для достижения гораздо более жесткого контроля качества, а также позволило ускорить смену сортов продукции.
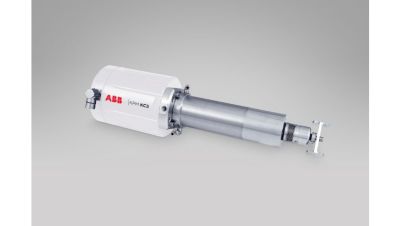
Являясь крупным поставщиком лабораторного и оперативного измерительного оборудования — включая систему L&W Freeness and Fiber для измерения морфологии волокна в мокрой части бумагоделательной машины, — компания ABB обладает многолетним опытом поддержки меняющихся потребностей отрасли, внедряя многие методы измерений, которые помогли продвинуть управление качеством вперед.
Такой опыт наглядно представлен в книге «Fiber Guide», в которой обсуждается влияние различных типов волокон и способов обработки, а также применение анализа волокна в промышленности. Фабрики, стремящиеся оптимизировать рафинирование и улучшить качество целлюлозы, могут получить хорошую базу знаний по анализу волокна из этой книги. Здесь мы рассмотрим способы улучшения и применения новых методов анализа морфологии волокна для более жесткого контроля.
Измерение степени помола
Первоначальное измерение степени помола целлюлозы, определяемое либо методом канадского стандарта (CSF), либо методом Шоппер-Риглера (SR), в значительной степени является мерой фибрилляции и содержания мелочи в целлюлозе и имитирует скорость дренирования в мокрой части бумагоделательной машины. Тест CSF начинается с того, что один литр суспензии целлюлозы с концентрацией 0,3% заливается в дренажную камеру. Нижняя крышка и воздушный клапан на дренажной камере открываются, чтобы начать процесс дренирования. Поток воды через сетку в нижней части уменьшается по мере того, как на дне камеры образуется слой волокна. Общий объем воды в миллилитрах, вытекшей из камеры, является значением степени помола образца.
При ручном тестировании степени помола различия в обращении с образцом при каждом проведении теста означают, что точность и воспроизводимость не так высоки, как при автоматических тестах. Еще одним недостатком ручных тестов на степень помола является время, необходимое для сбора проб и определения концентрации целлюлозы. Довольно часто в день можно провести лишь несколько измерений на одну точку отбора проб, и такая низкая частота измерений степени помола не подходит для точного управления процессом. Эти недостатки легко устраняются с помощью системы автоматического оперативного тестирования степени помола, где образцы обрабатываются одинаково каждый раз, как на этапе подготовки, так и во всех тестах, что приводит к повышению точности и воспроизводимости. Кроме того, автоматические анализаторы степени помола и волокна могут собирать пробы из нескольких мест и обрабатывать сотни измерений в день, предоставляя гораздо больше данных, которые можно использовать для более жесткого управления процессом.
Измерения степени помола также используются для определения того, была ли целлюлоза достаточно развита в процессе рафинирования. Основными целями рафинирования целлюлозы являются:
- Повышение гибкости клеточной стенки для увеличения площади контакта
- Фибрилляция внешней поверхности волокна и образование мелочи
Это дополнительно способствует образованию водородных связей и увеличивает общую площадь поверхности, доступную для связывания. Когда для определенного сорта бумаги требуется большая прочность, удельную энергию процесса рафинирования можно увеличить за счет сужения зазора, через который волокна проходят в рафинере. Поскольку это приводит к более низкой степени помола, измерение степени помола часто используется в качестве индикатора степени рафинирования.
СКАЧАТЬ БЕСПЛАТНУЮ КНИГУ
В течение ограниченного времени все сотрудники фабрик приглашаются скачать бесплатную электронную книгу, предоставляющую исчерпывающее руководство по анализу волокна и применению в процессах.
ОПЕРАТИВНЫЕ ДАТЧИКИ
Первые датчики для оперативных целей с использованием современных электрооптических и цифровых процессорных компонентов (фотодиодов и микропроцессора) были разработаны примерно в 1975 году. Одним из первых был электрооптический анализатор щепы, подходящий для оптимизации работы сортировок. Несколько лет спустя были разработаны системы для мониторинга рафинирования при производстве механической целлюлозы, которые объединяли измерения оптической длины волокна, оптический анализатор щепы и измерение степени помола. Способы измерения средней длины и радиуса волокна для оперативных целей были изобретены в 1980-х годах.
За последние 10 лет произошли два крупных улучшения. Во-первых, камеры высокого разрешения обеспечили гораздо более высокий уровень детализации, позволяя контролировать фибрилляцию волокна. Во-вторых, надежность оборудования для оперативного отбора проб и измерений была значительно улучшена. Первые оперативные приборы требовали интенсивного обслуживания, часто по несколько часов в день, чтобы поддерживать их бесперебойную работу. Однако современные устройства для оперативного отбора проб и измерения волокна спроектированы так, чтобы избежать накопления грязи, и оснащены автоматическим циклом очистки, предотвращающим засорение. Единственное обслуживание, которое теперь требуется, — это еженедельная или двухнедельная проверка и техническое обслуживание один или два раза в год.
УПРАВЛЕНИЕ РАФИНЕРОМ
Прежде чем волокна попадут на бумагоделательную машину, жизненно важно, чтобы рафинирование создало достаточно фибрилляции и мелкого материала для создания надлежащих поверхностей сцепления между волокнами по мере их высыхания в процессе. Слишком интенсивное рафинирование приводит к дополнительным затратам энергии (электричество для рафинеров, приводов и вакуумных насосов) и замедляет скорость производства (потеря прибыли). Слишком слабое рафинирование приводит к получению бумаги с меньшей прочностью, что может привести к обрывам полотна на бумагоделательной машине или на конвертинговом предприятии. Прочность, возможно, придется повышать другими средствами, такими как использование химических добавок или первичной крафт-целлюлозы в качестве армирующего волокна, которые дороже, чем затраты на рафинирование. Таким образом, использование оперативного измерения степени помола для управления рафинированием может привести к снижению производственных затрат, количества обрывов полотна, брака бумаги и претензий клиентов.
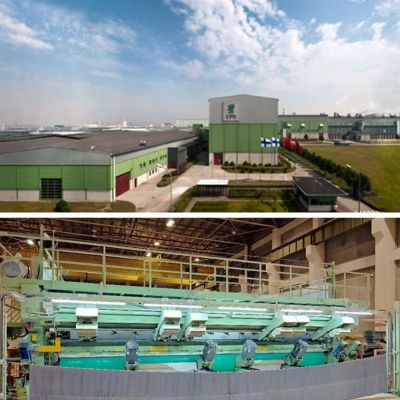
Пример такого использования можно найти на чилийской бумажной фабрике, конечной целью которой был контроль степени размола поступающей целлюлозы для соответствия спецификациям по прочности. Расположенная на покрытом густыми лесами тихоокеанском побережье недалеко от Консепсьона, компания FPC Papeles производит упаковочные сорта бумаги из комбинации вторичного волокна, полученного от потребителей и промышленных предприятий из 27 городов и от пяти клиентов. Они хотели улучшить свою способность адаптировать процесс к изменчивости поступающего волокна, чтобы как стабилизировать качество продукции, так и сократить расходы.
До приобретения поточного датчика степени помола целлюлозы операторы реагировали на изменения качества поступающего волокна путем ручного изменения нагрузки на размол на основе лабораторных измерений степени помола до и после рафинера, проводимых каждые два часа. Если прочность бумаги, измеряемая один раз на рулон (примерно каждые 45 минут), была недостаточной, энергия размола увеличивалась. Если это не приносило успеха, пробовались другие методы, такие как добавление химикатов, использование большего количества вторичного крафт-картона (DLK) или, в конечном итоге, перевод продукции в категорию с более низкой прочностью. Длительная задержка между лабораторными измерениями степени помола скрывала вариативность волокна, делая невозможным своевременное реагирование на изменения.
В начале 2018 года FPC Papeles установила систему поточного измерения степени помола, оснащенную двумя пробоотборными устройствами. Это позволило им измерять степень помола каждые 6–7 минут на выходе из двух контуров размола фабрики и более внимательно следить за процессом рафинирования. После двухмесячного периода валидации, в течение которого показания поточного и лабораторного контроля регулярно сравнивались и сопоставлялись, операторы полностью доверились новой системе и начали регулировать нагрузку на рафинер на основе показаний поточного измерения степени помола.
Эдуардо Искьердо, технический директор FPC Papeles, сказал: «Мы очень довольны поточным измерением степени помола и поддержкой, которую мы получили от ABB и MX-Chile, дистрибьютора ABB, который помог с установкой и поддержкой. Мы надеемся на продолжение сотрудничества с ними для достижения более высоких уровней стабильности процесса, экономии и качества конечного продукта».
Измерение степени помола (зеленый — ручное; синий — автоматическое) в соотношении с энергией размола (красный) на FPC Papeles
МОРФОЛОГИЯ ВОЛОКНА И ПРОЧНОСТЬ БУМАГИ
Степень помола не является абсолютным показателем прочности целлюлозы. Низкое значение степени помола может быть получено не только из хорошо фибриллированных волокон, но и из высокой концентрации лучевых клеток с малой площадью поверхности, обладающих низким потенциалом связывания, или из более коротких волокон. Таким образом, измерение других свойств волокна поможет лучше охарактеризовать целлюлозу. К ним относятся содержание костры, длина волокна, ширина волокна и коэффициент формы, все из которых можно измерить с помощью поточного прибора.
Высокий коэффициент формы означает прямые волокна и хорошо коррелирует с прочностью на разрыв и жесткостью при растяжении.
Можно создать виртуальный датчик прочности, объединив несколько измерений волокна с поточного датчика волокна в сочетании с другими технологическими измерениями. Это обеспечило бы прогнозирование прочности бумаги в режиме реального времени каждые несколько минут, а не один раз на рулон. Использование такого виртуального датчика прочности для управления прочностью бумаги принесло бы дополнительную ценность для управления прочностью бумаги в замкнутом контуре.
Более точные измерения стабилизируют консистенцию и качество
Благодаря последнему поколению поточных приборов, которые могут характеризовать природу используемых волокон гораздо тщательнее, чем ручное тестирование, фабрики могут извлечь выгоду из повышенной надежности и более высокой частоты измерений. В ближайшем будущем использование поточных и других виртуальных измерений для стратегий расширенного управления процессами позволит фабрикам, внедряющим новые технологии, опередить своих конкурентов за счет более стабильного качества и более прочного продукта, который дешевле производить.